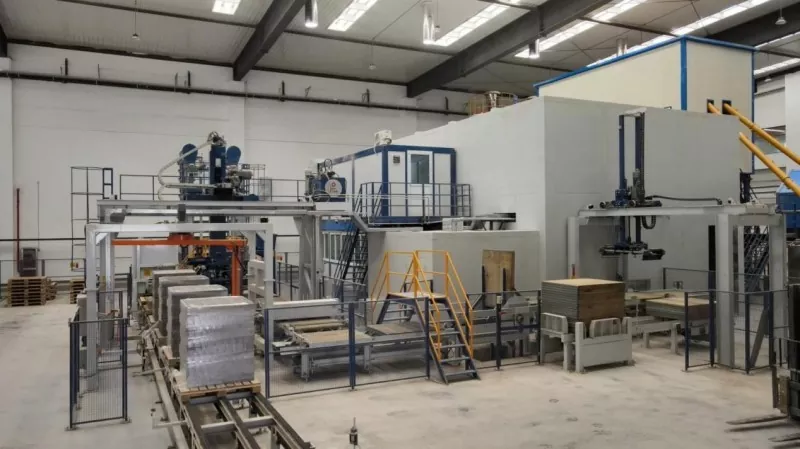
Sissejuhatus: kompaktne tootmine nõuab täielikku tehnilist rangust
Väikesemahuline plokkide tootminepeetakse tavaliselt ekslikult mahajäetud ja vähekeerukaks toiminguks. Tõde on hoopis vastupidine. See on kontsentreeritud tootmisökosüsteem, mis peab alluma samadele füüsilistele ja tehnilistele seadustele, mis reguleerivad massiivseid tööstusettevõtteid.
Erinevus ei seisne protsessi arhitektuuris, vaid läbilaskevõimes, modulaarses paindlikkuses ja kapitali kasutuselevõtus. Isegi tagasihoidlik jalajäljejoon peab sujuvalt kokku põimima proportsioonide, segamise, moodustamise ja protsesside juhtimise ühtseks tööahelaks.
1. Proportsioonisüsteem: korduva kvaliteedi alus
Iga valmis plokk jälgib oma päritolu kuni koostisosade täpse doseerimiseni. Proportsioonisüsteem vastutab tooraine – tsemendi, täitematerjalide ja vee – täpses vahekorras mõõtmise ja väljastamise eest enne segamist.
Põhikonfiguratsioon sisaldab üldiselt puistehoidlate silohoidlaid või punkriid, koormuselementide kaalumisjaamu ja tühjendusrennide või lintkonveiereid. Kuigi see etapp on mehaaniliselt lihtne, avaldab see lõpptoote terviklikkusele suurt mõju.
Korralik doseerimine annab ebaühtlase tugevuse ja ebaühtlase jõudluse. Kompaktsete toimingute puhul ületab mõõtmistäpsus iga kord läbilaskekiiruse.
Pärast proportsioonide määramist peavad koostisained saavutama põhjaliku homogeenimise. See faas on tee otsustav hargnemine: betoon kas tekib ühtse, prognoositava komposiidina või puruneb nõrgaks, muutuvaks maatriksiks.
Kompaktsed rajatised tuginevad tavaliselt pannilaadsetele segistitele või ruumisäästlikule kahevõllilisele konstruktsioonile. Nende mandaat on kolmekordne:
●Saavutage ühtlane tsemendi dispersioon kogu täitematerjali karkassis
●Lukustage sihtniiskuse tase ilma triivimiseta
● Kaitse osakeste kihistumise või eraldumise eest
Rangelt juhitud segamisetapp suurendab vormimise prognoositavust ja vähendab kõvastunud plokkide pinna- ja struktuuridefekte.
3. Plokkide moodustamise masin: töötuum
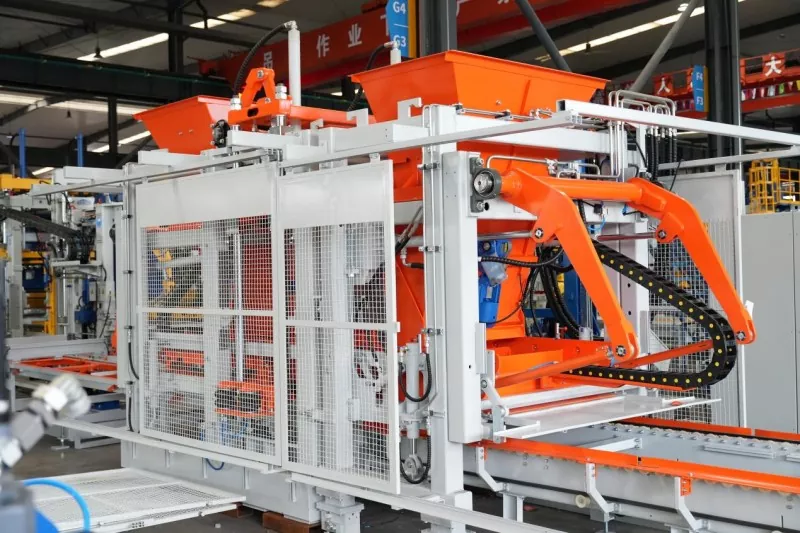
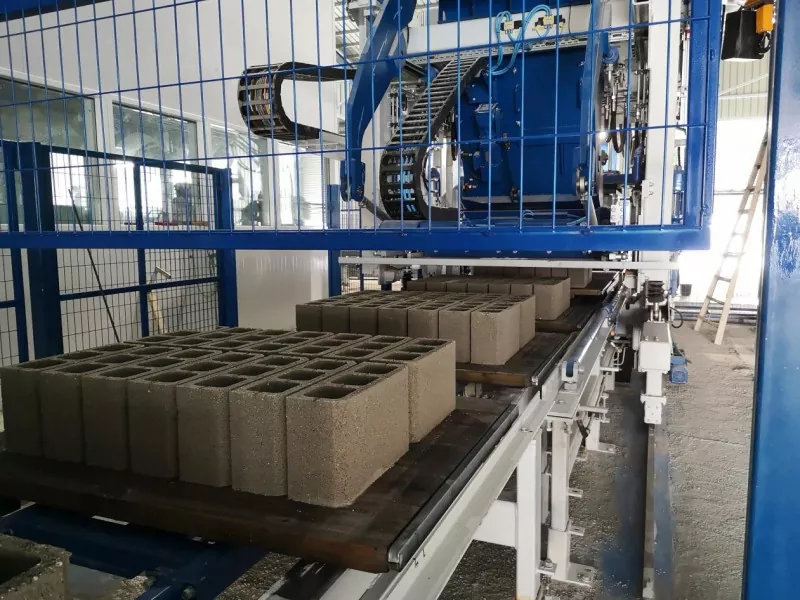
Vormimismasin on mis tahes tootmiskonfiguratsiooni põhivara. See määrab igapäevase kaubaaluste arvu, mõõtmete täpsuse ja tihendamise terviklikkuse.
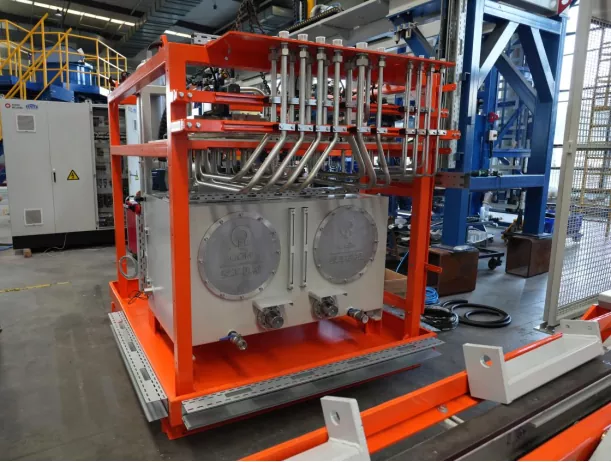
Kaasaegses arhitektuuris on hüdrauliline järjepidevus korratava vormimise jaoks vaieldav. QGM-is on hüdroahel üles ehitatud täpselt reguleeritud ventiilide ja tõhusa pumba topoloogia ümber, tagades tuhandete korduvate pressimistsüklite jooksul ühtlase rõhu. See survedistsipliin vähendab tsüklitevahelist dispersiooni ja lukustab ühtlase plokkide tiheduse.
Vormi stabiilsus on eriti oluline väikesemahulistes keskkondades, kus ümbritsevad tingimused ja lähteaine omadused võivad muutuda sagedamini kui kliimakontrolliga megarajatistes.
4. Vibratsiooni alamsüsteem: tiheduse ja survevõime valdamine
Tihendamine ei ole ainult surve nähtus. Võnkumine on hädavajalik kinnijäänud õhu eemaldamiseks ja maatriksi sisemise tiheduse suurendamiseks.
QGMVibratsiooniplatvorm kasutab nelja spindliga ostsillaatoripanka, mille ekstsentrilised massid on paigaldatud väljapoole käigukasti korpust. See välismassi geomeetria nõrgendab sisemist mehaanilist takistust ja maksimeerib vormiõõnde jõudva vibratsioonienergia osa.
Tasu:homogeensem tihendamine, suurem ühikutihedus ja oluline tsemendi kokkuhoid tänu täiustatud osakeste blokeerimisele.
Kompaktsetes tehastes võib tööjõu tehniline sügavus suurel määral kõikuda. Töökindel kontrollkiht isoleerib tootmiskvaliteeti individuaalsete oskuste varieeruvuse eest.
QGM sisaldab programmeeritava loogikakontrolleri arhitektuuri koos intuitiivse inimese-masina liidesega. Põrandatöötajad saavad kindlalt ja täpselt valida vibratsiooni püsimise, survejõu ja tsükli ajastuse.
See standardimine suurendab partiide kaupa reprodutseeritavust ja säilitab spetsifikatsioonitasemel väljundi isegi väljaspool täielikult industrialiseeritud tingimusi.
6. Vormisüsteem: kus mikronid määravad turu aktsepteerimise
Vormid on geomeetria ja pinna esteetika lõplik otsustaja. Alammikronilised kõrvalekalded õõnsuse mõõtmetes või seina viimistluses võivad põhjustada kliendi tagasilükkamise või spetsifikatsioonide mittevastavuse.
QGM loob vorme platvormideüleseks ühildumiseks ülemaailmselt domineerivate plokkseadmete kaubamärkidega — MASA, HESS, ZENITH, POYATOS, BESSER, TIGER ja teistega. Iga tööriist töödeldakse autentsete OEM-i mõõtmete andmekogudeni ja seejärel kuumtöödeldakse, et tõsta pinna kõvadust ja hõõrdekulumiskindlust.
Tulemuseks on püsiv geomeetriline stabiilsus pikendatud tootmiskampaaniate jooksul.
7. Abisüsteemid: Unsung Workflow Enablers
Lisaks tuuma moodustavast rongist säilitab tugiinfrastruktuur töörütmi:
● Puistematerjalide transpordi- ja tõstmisseadmed
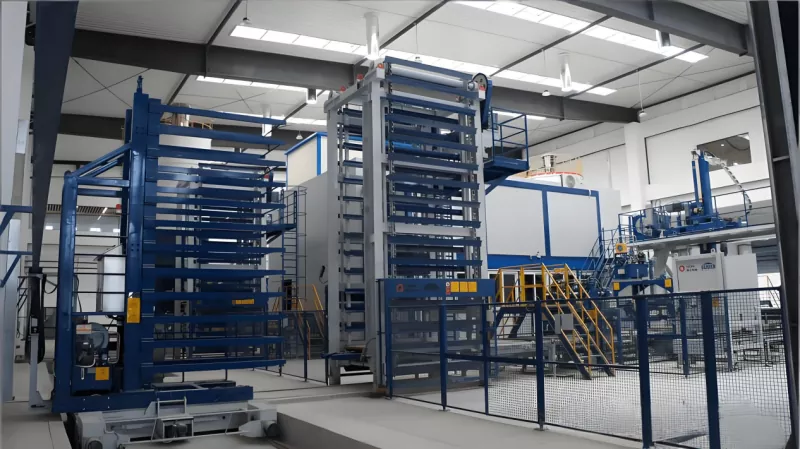
● Modulaarsed kuivatusriiulid või automatiseeritud virnastamislahendused
● Kaubaaluste haldamise ja pöörlemise tööriistad
● Ennetava hoolduse komplektid ja kriitilised varuvarud
Need elemendid ei puuduta betooni otseselt, kuid nende puudumine või rike põhjustab hõõrdumist, tühikäiguaega ja läbilaskevõime erosiooni.
KKK: Väikesemahulised plokkide tootmisseadmed
1. Mis moodustab minimaalse seadmete virna tootmise käivitamiseks?
Vähemalt: jaotusjaam, segisti, plokivormimismasin ja sobitatud vormide komplekt. Lisainfrastruktuuri saab järk-järgult kasutusele võtta, kui maht ja keerukus kasvab.
2. Kas kaubandusliku kvaliteediga plokkvaliteet on väikeses mahus saavutatav?
Vaieldamatult. Kvaliteet sõltub protsessi distsipliinist – proportsioonide täpsusest, segamise homogeensusest, tihendamise järjepidevusest ja kõvenemisprotokollist – mitte rajatise ruutmeetritest.
3. Kas väiketootjad peavad investeerima automatiseerimisse päevapealt?
Ei ole kohustuslik. Kuid PLC-põhine juhtimine tagab kohese stabiilsuse ja isoleerib operaatori käibe või oskuste puudujäägi.
4. Kui oluline on seadmete valik tagasihoidliku mahuga operatsioonide jaoks?
Väga mõjuv. Masina stabiilsus on tööaja, tagasilükkamise määra ja investeeritud kapitali mitmeaastase tootluse peamine tegur.
Kasutame küpsiseid, et pakkuda teile paremat sirvimiskogemust, analüüsida saidi liiklust ja isikupärastada sisu. Seda saiti kasutades nõustute meie küpsiste kasutamisega. Privaatsuspoliitika